
 English
 বাংলা
 Melayu
 русский
 hrvatski
 한국어
 Nederlands
 Čeština
 日本語
 Italiano
 Polski
 dansk
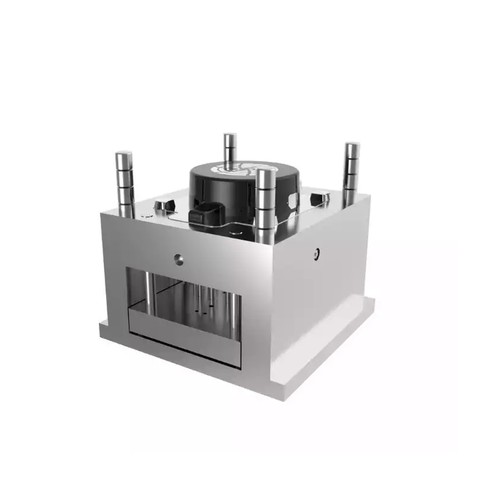
Al controlar y ajustar diversas condiciones de procesamiento para encontrar las mejores condiciones de temperatura y presión, además de desarrollar procedimientos estándar de prueba de moldes de inyección y establecer métodos de trabajo diarios, podemos evitar la pérdida de tiempo y los problemas durante la producción. A continuación se describen los pasos principales de las pruebas de moldes para moldes de inyección:
1. Compruebe si el material plástico del barril es correcto y si está horneado según la normativa.
2. Limpieza del cilindro para evitar que se inyecte caucho o materiales diversos mal degradados en el molde, ya que el caucho y materiales diversos mal degradados pueden atascar el molde. Compruebe si la temperatura del tubo de material y la temperatura del molde son adecuadas para el material procesado.
3. Ajuste la presión de llenado del molde y el volumen de inyección para producir productos terminados con una apariencia satisfactoria. Cuando algunas cavidades del molde aún no están completamente solidificadas, debe pensar antes de ajustar las diversas condiciones de control porque un ligero cambio en la velocidad de llenado del molde puede provocar grandes cambios en el llenado del molde.
4. Espere pacientemente hasta que las condiciones de la máquina y del molde se hayan estabilizado, lo que puede tardar más de 30 minutos para una máquina de tamaño mediano. Este tiempo se puede utilizar para comprobar que puede producirse el producto terminado.
5. El tiempo de avance del tornillo no debe ser más corto que el tiempo de solidificación del plástico de la puerta; de lo contrario, el peso del producto terminado se reducirá y dañará el rendimiento del producto terminado, cuando el molde se calienta cuando el tornillo necesita ser discrecional para extender el avance para compactar el producto terminado.
6. Ajuste razonable para acortar el ciclo total de procesamiento.
7. Las condiciones recién ajustadas requieren al menos 30 minutos de operación para estabilizar, y luego al menos una docena de producción continua de una muestra completa de productos, en su contenedor marcado con la fecha, se colocan el número de cavidades del molde para probar el estabilidad de su funcionamiento y derivar un control razonable de las tolerancias.
8. Mida y registre las dimensiones significativas de las muestras sucesivas (esto debe hacerse cuando las muestras se hayan enfriado a temperatura ambiente).
9. Para comparar el tamaño de las medidas del producto de cada molde, cabe señalar: el tamaño del producto es estable; si algunas de las dimensiones tienen tendencia a aumentar o disminuir y muestran que las condiciones de procesamiento de la máquina aún están cambiando, como un control deficiente de la temperatura o el control de la presión del aceite; tamaño de los cambios en el rango de tolerancia.
10. Si no hay cambios en el tamaño del producto terminado y las condiciones de procesamiento son normales, es necesario observar si la calidad del producto terminado de cada cavidad del molde es aceptable y el tamaño del producto puede estar dentro de lo permitido. tolerancia. Mida el número continuo o mayor o menor que el promedio del número de orificios del molde anotado para verificar si el tamaño del molde es correcto.
Xinrui se centra en moldes para dispositivos médicos y todo tipo de suministros médicos, investigación y desarrollo, producción, ventas y servicios de moldes para paquetes médicos, la empresa introdujo todo tipo de equipos de producción de moldes y equipos de prueba y para realizar una gestión constante de la temperatura y gestión del ERP del molde. sistema de gestión, la introducción de la gestión de tecnología de la información en todos los aspectos del flujo de trabajo.